高速零件加工中心在机械零部件样品加工中的应用与优势
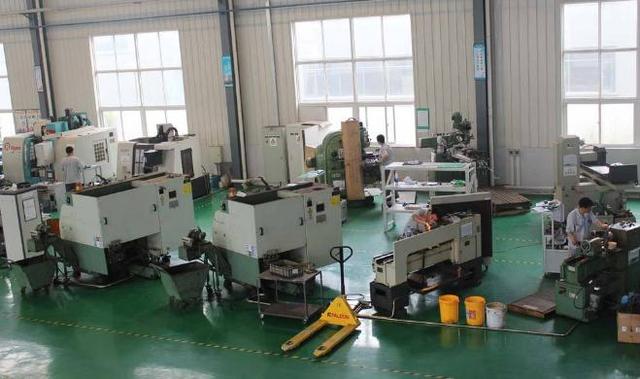
在机械制造行业,样品试制是产品研发与验证的关键环节。高速零件加工中心凭借其高转速、高精度和高效率的特点,已成为机械零部件样品加工的核心装备。本文将围绕高速零件加工中心在机加工样品中的应用展开,分析其技术优势、工艺要点及实际价值。
一、高速零件加工中心的技术特点
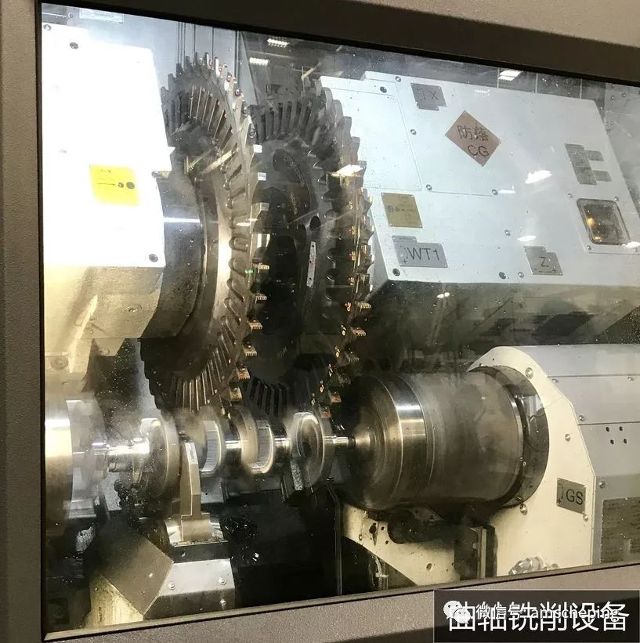
高速零件加工中心通常指主轴转速在15000-40000 r/min甚至更高的数控机床,配合快速进给系统(可达60 m/min以上)和高性能数控系统。其核心在于“高速”带来的切削机理变化:单位时间内切削次数大幅增加,切屑变薄,切削力降低,使得加工薄壁、细筋等易变形结构成为可能。高速主轴配合热对称结构设计和恒温冷却,有效控制热变形,保证样品尺寸的一致性。
二、机械零部件样品加工的典型需求
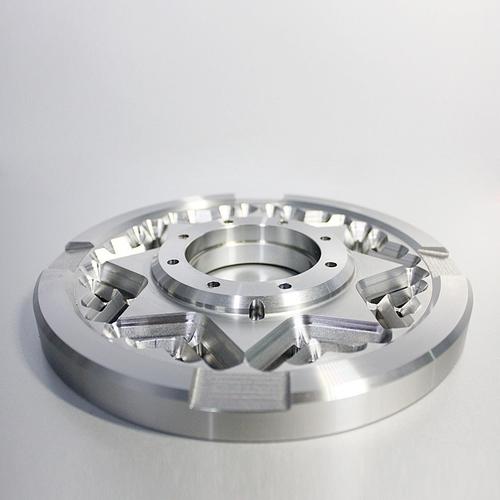
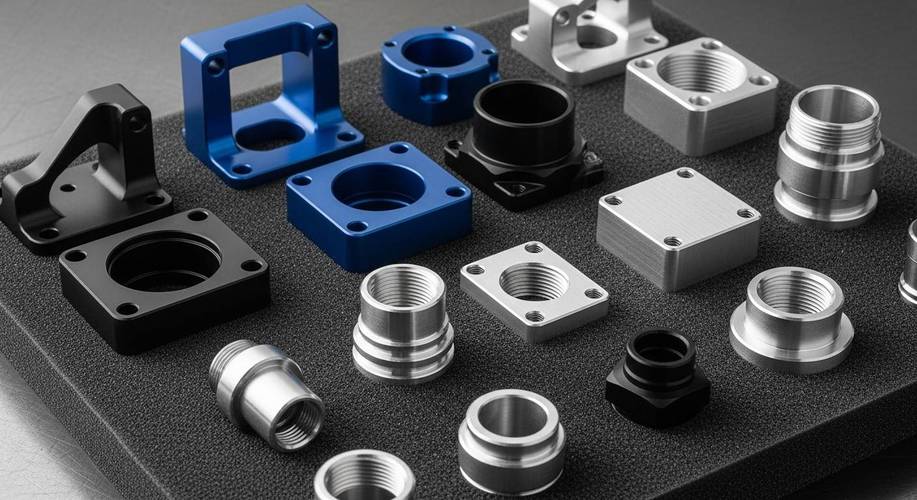
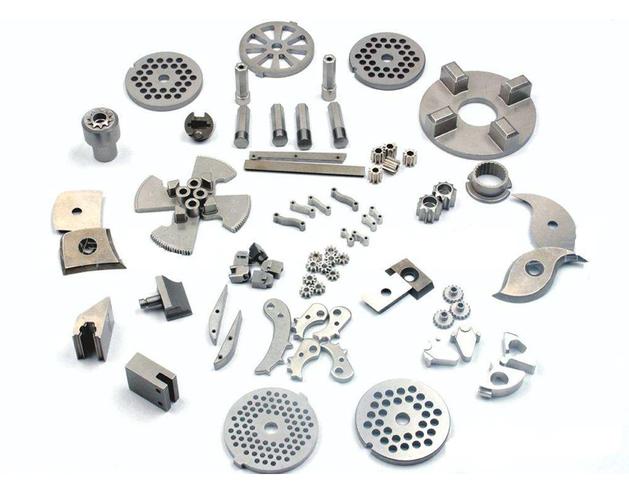
机械零部件样品通常具有以下特征:结构复杂(如曲面、深腔、微孔)、材料多样(铝合金、不锈钢、钛合金、工程塑料等)、批量极小(单件或数件)、精度要求高(常需达到IT6-IT7级)、交期紧张。传统加工方式在样品阶段往往面临装夹反复、换刀频繁、工艺验证周期长等问题。高速加工中心通过工序集中和自动化换刀,可在一台设备上完成铣、钻、攻、镗等多道工序,显著缩短样品制造周期。
三、高速加工在样品试制中的关键工艺要点
- 刀具选择:高速加工需选用动平衡等级高(G2.5以上)、刚性好的整体硬质合金刀具。针对铝合金样品可采用金刚石涂层刀具,不锈钢则选用AlTiN涂层刀具。刀具悬伸应尽量短,以减少振动。
- 切削参数优化:高速加工追求“高转速、中等进给、小切深”的策略。例如加工6061铝合金时,主轴转速可达20000 r/min,每齿进给0.05-0.1 mm,轴向切深0.5-2 mm。需通过试切或CAM仿真避免颤振。
- 装夹与基准:样品加工常采用一面两销或专用夹具,配合三坐标测量机找正,确保基准统一。对于薄壁件,可采用真空吸附或低熔点合金填充辅助支撑。
- 冷却与排屑:高速切削产生热量集中,建议采用油雾润滑或高压内冷,同时利用大流量冲刷排屑,防止切屑堆积影响表面质量。
- 在线检测:部分高端加工中心配备测头系统,可在加工过程中检测关键尺寸,及时发现偏差并补偿,减少废品率。
四、高速加工中心加工样品的实际优势
以某汽车零部件企业的变速箱壳体样品为例:该零件具有大量加强筋和安装孔,原采用普通加工中心需3次装夹、总耗时约8小时。改用高速加工中心后,通过一次装夹完成五面加工,主轴转速18000 r/min,进给速度10 m/min,总加工时间缩短至3.5小时,且表面粗糙度Ra由1.6 μm提升至0.8 μm,尺寸公差稳定控制在±0.02 mm以内。类似地,在医疗器械、3C电子和航空航天领域的精密零件样品试制中,高速加工中心均展现出缩短周期50%以上、减少工序间等待的显著效益。
五、使用注意事项与维护建议
高速零件加工中心对使用环境要求较高,需保持恒温车间(20±2℃)、电源稳定和压缩空气干燥。日常维护应重点关注主轴预热(每日空运转10-15分钟)、刀具动平衡检测、导轨润滑及冷却液浓度管理。编程时需合理规划走刀路径,避免急停急转引起机床振动,影响样品表面质量。
高速零件加工中心为机械零部件样品加工提供了高效率、高精度的解决方案,尤其适合结构复杂、材料难加工、交期紧迫的试制任务。合理选择刀具与切削参数、重视装夹与工艺规划,可充分发挥设备潜能,加速产品从设计到实物的验证进程。随着数控技术与刀具材料的持续进步,高速加工在样品制造领域的应用前景将更加广阔。
如若转载,请注明出处:http://www.xinmaojd.com/product/9.html
更新时间:2026-11-01 14:52:06