数控蜗杆加工与机械零部件加工 技术要点与工艺优化
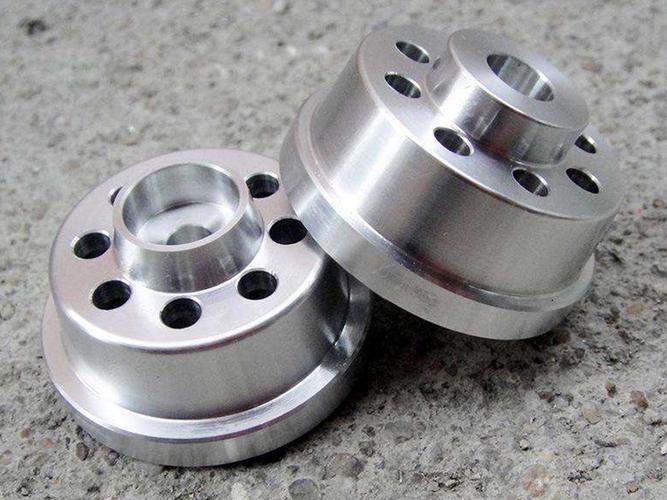
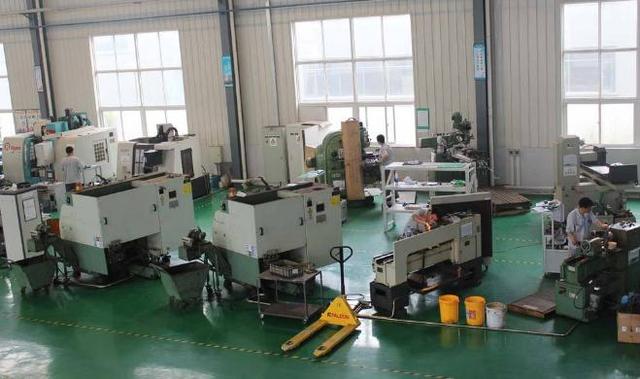
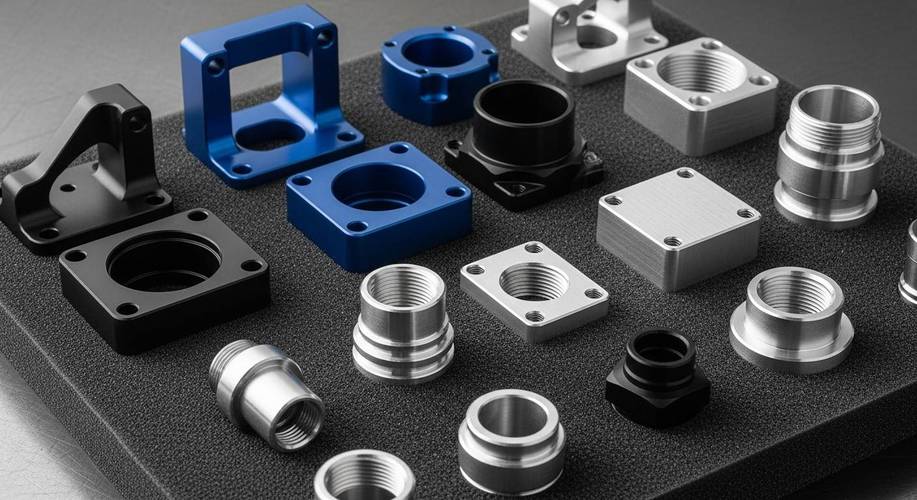
数控蜗杆加工与机械零部件加工是现代机械制造领域的核心技术环节,广泛应用于传动装置、减速机、精密仪器及自动化设备中。蜗杆作为关键传动零件,其加工精度直接影响整机的传动效率、噪声与寿命。本文从数控蜗杆加工的技术特点出发,结合机械零部件加工的通用原则,探讨工艺要点与优化策略。
一、数控蜗杆加工的技术特点
蜗杆加工通常涉及螺旋槽的成形,传统方法依赖专用蜗杆铣床或车床,而数控技术的引入显著提升了灵活性与精度。数控蜗杆加工可采用车削、铣削、磨削等多种方式:
- 数控车削:适用于阿基米德蜗杆、法向直廓蜗杆等类型,通过多轴联动实现螺旋面加工。编程时需准确计算螺旋升角、导程及刀具路径补偿,避免干涉。
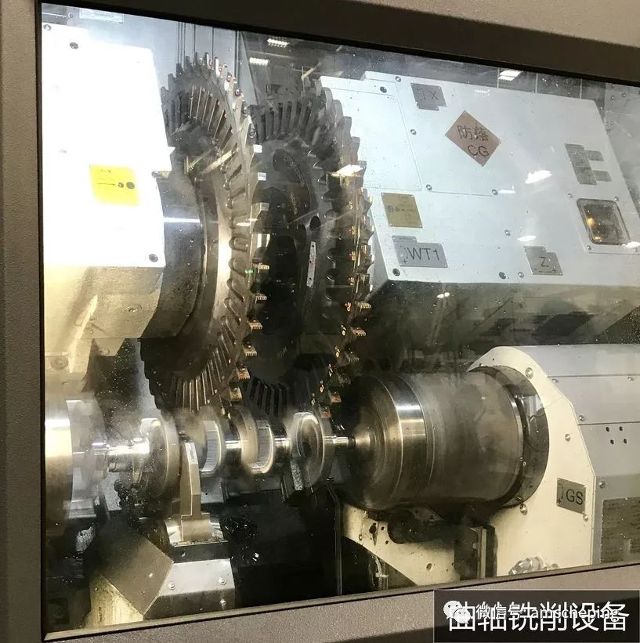
- 数控铣削:利用四轴或五轴加工中心,用盘形铣刀或指状铣刀加工蜗杆,适合大模数或特殊齿形,加工效率较高。
- 数控磨削:用于高精度蜗杆的最终精加工,可修正热处理变形,保证齿面粗糙度与精度等级。
数控加工的优势在于一次装夹完成多工序,减少重复定位误差,并通过CAD/CAM软件实现复杂螺旋面的精确建模与仿真,提前规避过切或欠切。
二、机械零部件加工的通用工艺原则
蜗杆加工是机械零部件加工的一个典型分支,遵循共性工艺原则:
- 基准统一:优先采用设计基准作为定位基准,减少基准不重合误差。蜗杆加工中常以中心孔或外圆为基准,确保同轴度。
- 工序集中:数控设备适合工序集中,如车铣复合加工可完成蜗杆外圆、端面、螺旋槽及倒角,提高效率与一致性。
- 刀具管理:蜗杆螺旋槽加工刀具磨损较快,需建立刀具寿命监控与补偿机制,尤其在高硬度材料或大批量生产中。
- 冷却与排屑:螺旋槽加工排屑困难,易划伤已加工表面,需优化冷却液喷射方向与压力,必要时采用内冷刀具。
三、工艺优化策略
- 参数优化:针对蜗杆材料(如45钢、40Cr、20CrMnTi等)与热处理状态,合理选择切削速度、进给量与背吃刀量。粗加工追求效率,精加工保证表面质量,可通过正交试验或切削仿真确定最佳参数组合。
- 误差补偿:数控蜗杆加工中,螺距累积误差、齿形误差与刀具安装误差需综合补偿。利用数控系统的螺距误差补偿功能与刀具半径补偿,结合在线测量反馈,可显著提升精度。
- 装夹优化:采用专用夹具或柔性夹紧方案,减少夹紧变形。对于细长蜗杆,可使用尾座顶尖或跟刀架增强刚性,防止切削振动。
- 热变形控制:蜗杆加工产生的切削热可能导致尺寸漂移,尤其在磨削阶段。可通过充分冷却、分阶段加工及热平衡预热等措施减小影响。
四、质量检测与常见问题
蜗杆加工后需检测齿形误差、螺距误差、齿面粗糙度及同轴度等。常用设备包括齿轮测量中心、三坐标测量机及专用蜗杆检查仪。常见问题如齿面波纹、螺旋线偏差或不均匀磨损,多源于刀具磨损、机床振动或编程错误,需从工艺系统整体排查。
五、
数控蜗杆加工是机械零部件加工中技术含量较高的环节,其质量取决于编程、刀具、机床与工艺参数的协同优化。随着五轴加工、智能监控与数字孪生技术的发展,蜗杆加工正朝着高精度、高效率与高可靠性的方向演进,为机械传动领域提供更优质的零部件解决方案。
如若转载,请注明出处:http://www.xinmaojd.com/product/7.html
更新时间:2026-11-01 13:27:41