航空级铝合金CNC加工 长三角高端装备零部件的防变形工艺实践
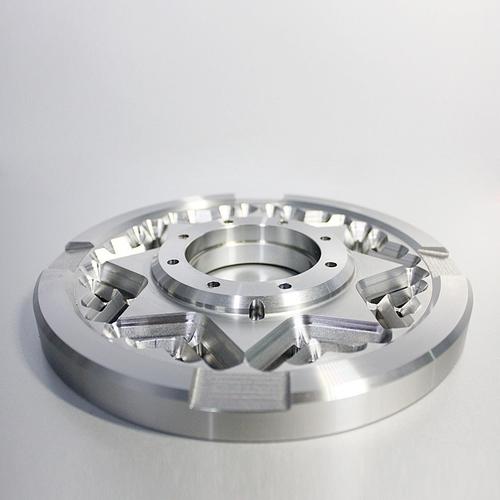
随着高端装备制造业向轻量化、精密化方向快速发展,航空级铝合金(如7075、6061-T651等)因其优异的比强度和抗疲劳性能,在长三角地区的高端装备零部件制造中应用日益广泛。铝合金材料在CNC加工过程中极易因切削力、切削热及残余应力释放而产生变形,严重影响零件的尺寸精度和装配性能。本文结合长三角地区精密加工企业的工艺实践,系统探讨航空级铝合金CNC加工中的防变形策略。
一、铝合金加工变形的成因分析
航空级铝合金的变形主要源于三方面:一是材料内部残余应力,铝合金在轧制或锻造过程中形成的织构与残余应力,在去除材料后失去平衡导致零件弯曲或扭曲;二是切削力与切削热,铝合金导热性好但弹性模量低,切削区温度升高和切削力波动易引起热−力耦合变形;三是装夹与工艺路径不当,夹紧力过大或走刀顺序不合理会造成局部应力集中和让刀现象。
二、防变形工艺实践
1. 材料预处理与应力释放
针对7075等高强度铝合金,在粗加工前进行去应力退火或预拉伸处理,可显著降低材料初始残余应力。长三角部分企业采用“粗加工—自然时效—半精加工—人工时效—精加工”的工艺路线,在每道工序间留出应力释放窗口,控制变形量在0.02mm以内。
2. 刀具与切削参数优化
选用大前角、锋利刃口的硬质合金或PCD刀具,减少切削层塑性变形;采用高速切削(转速8000–12000 r/min)配合微量润滑(MQL),降低切削热积聚。精加工时采用较小的径向切深(0.1–0.3mm)和较高的进给速度,避免积屑瘤和让刀。
3. 装夹方案与工装设计
采用真空吸附夹具或低熔点合金填充装夹,分散夹紧力;对于薄壁件,设计仿形支撑工装增加刚性。实践中,采用“多点小夹紧力+辅助支撑”替代传统虎钳硬夹,可使薄壁腔体变形量降低40%以上。
4. 加工路径与余量分配
粗加工采用往复式等高走刀,保持切削载荷均匀;精加工采用顺铣并分区域对称去除余量,避免应力单侧释放。对于长梁、框架类零件,预留0.5–1mm工艺凸台作为刚性支撑,最后切除。某长三角企业加工飞机框类零件时,通过对称去料路径使平面度误差从0.15mm降至0.04mm。
5. 在线检测与补偿加工
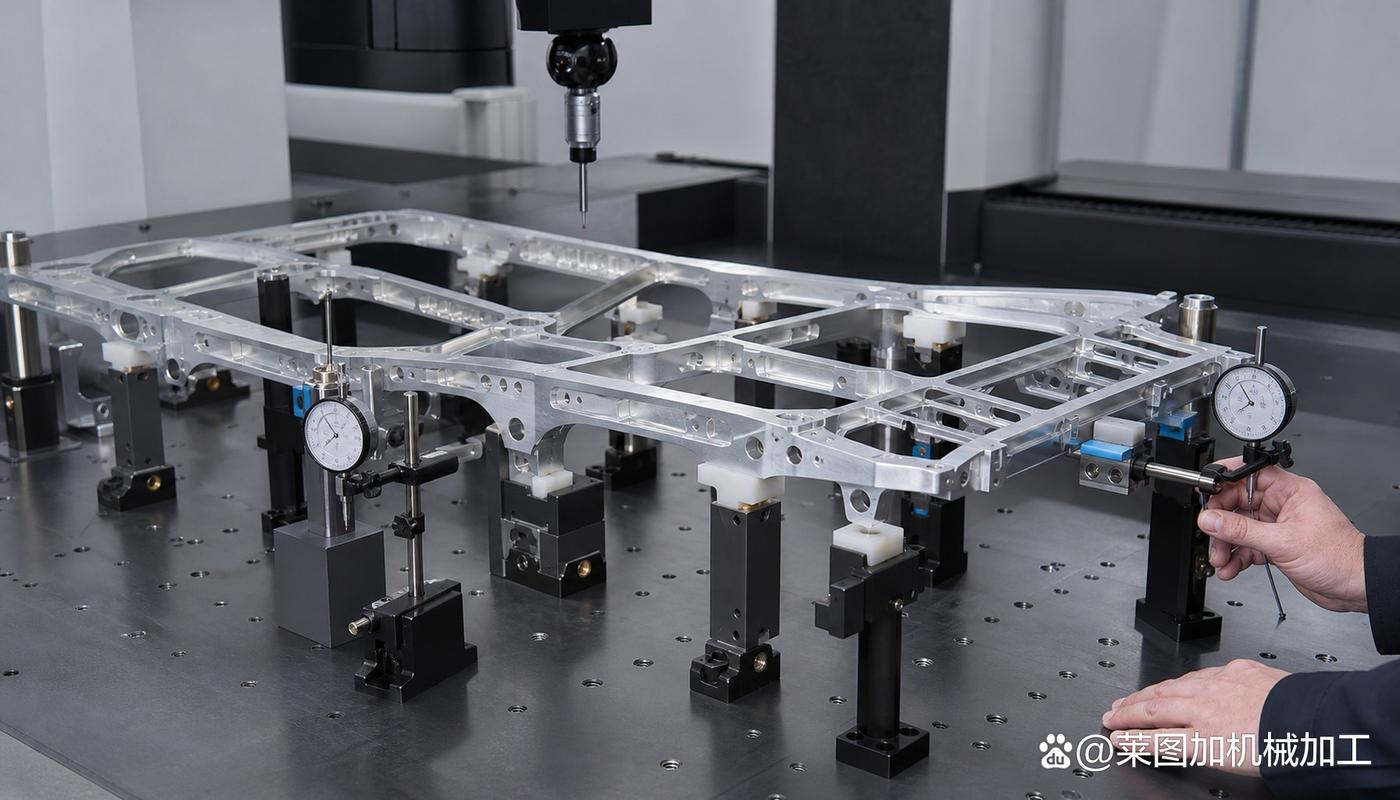
集成在机测量系统,在粗加工后检测关键尺寸,利用CAM软件进行余量补偿和路径修正;对精度要求IT6级以上的零件,采用“测量—建模—补偿加工—复检”闭环流程,有效补偿变形引起的系统性误差。
三、应用效果与案例
以某型无人机机翼连接件为例,材料为7075-T651,最小壁厚1.5mm。采用上述防变形工艺组合后,加工周期缩短18%,平面度由0.12mm提升至0.03mm,合格率从82%提升至97%。另一轻量化机器人臂零件采用真空夹具+对称走刀+变形补偿,壁厚均匀性达到±0.02mm。
四、结论
航空级铝合金CNC加工的防变形是一个系统工程,需从材料残余应力控制、切削参数优化、装夹刚性增强和工艺路径智能规划多方面协同。长三角地区高端装备制造企业通过工艺创新和数字化手段,形成了可复制的防变形实践方案,为航空航天、新能源汽车、精密医疗器械等领域的关键零部件制造提供了可靠保障。随着智能自适应加工和数字孪生技术的发展,铝合金加工变形控制将朝着预测性、实时化方向持续演进。
如若转载,请注明出处:http://www.xinmaojd.com/product/6.html
更新时间:2026-11-01 13:10:55