机加工零件精度及工艺选择 机械零部件加工的核心要素
在机械零部件加工领域,精度是衡量产品质量的关键指标,而工艺选择则直接决定了能否经济、高效地实现设计精度要求。合理平衡精度与工艺,是每个机械加工工程师必须掌握的核心能力。
一、机加工精度的内涵与影响因素
机加工精度通常包括尺寸精度、形状精度和位置精度三个方面。尺寸精度指零件实际尺寸与设计尺寸的符合程度,常以公差等级(如IT6、IT7)表示;形状精度涉及圆度、圆柱度、平面度等;位置精度则包括同轴度、垂直度、平行度等。
影响加工精度的主要因素有:
- 机床精度:机床的几何精度、刚度及热稳定性直接影响加工精度。例如,精密车床的导轨直线度误差会复映到工件上。
- 刀具状态:刀具磨损、安装误差及刃磨质量会引入尺寸偏差。
- 工艺系统受力变形:切削力、夹紧力导致工件与刀具相对位移,尤其在细长轴加工中显著。
- 热变形:切削热及环境温度变化引起工件和机床热膨胀。
- 残余应力:毛坯制造或切削过程中产生的残余应力释放导致工件变形。
二、常见加工工艺的精度能力范围
不同加工工艺能达到的经济精度各有不同,了解这些数据是工艺选择的前提:
- 普通车削:经济精度IT8~IT11,表面粗糙度Ra2.5~12.5μm,适用于一般轴类、盘类零件粗加工及半精加工。
- 精密车削:可达IT5~IT7,Ra0.2~0.8μm,常用于有色金属及精密轴类零件。
- 普通铣削:经济精度IT8~IT10,Ra1.6~6.3μm,适合平面、沟槽及一般轮廓加工。
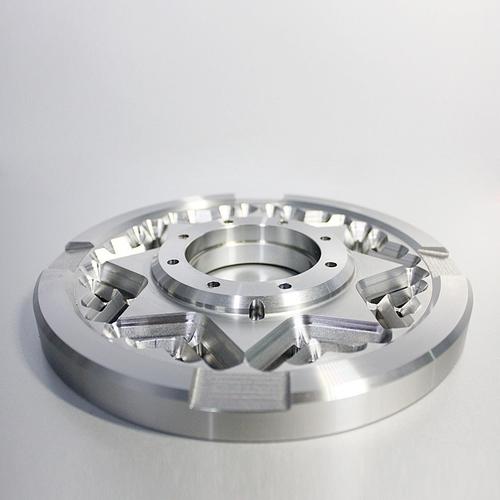
- 数控铣削/加工中心:定位精度可达0.01~0.02mm,经济精度IT7~IT9,Ra0.8~3.2μm,适合复杂型面及多工序集中加工。
- 磨削:经济精度IT5~IT7,Ra0.1~0.8μm,是淬硬钢及高精度表面的首选工艺。
- 珩磨:可达IT4~IT6,Ra0.05~0.4μm,用于发动机气缸等内孔精加工。
- 钻孔:精度较低,IT11~IT13,Ra6.3~12.5μm,通常作为孔加工的预工步。
- 铰孔:可达IT7~IT9,Ra0.8~1.6μm,用于中小直径孔的精加工。
三、工艺选择的基本原则
工艺选择需综合考虑精度要求、材料性质、批量大小、成本及生产周期。具体原则如下:
- 精度匹配原则:所选工艺的经济精度应略高于零件设计要求,避免“过度加工”造成浪费。例如,IT8公差带配合Ra1.6μm表面,可选精车或数控铣削,不必强行采用磨削。
- 基准统一原则:尽量使设计基准、工艺基准与装配基准重合,减少基准转换误差。对于位置精度要求高的零件,宜在一次装夹中完成多个表面的加工。
- 工序集中与分散:数控加工适合工序集中,减少装夹次数,提高位置精度;大批量生产中,工序分散可简化设备、提高效率。应根据精度要求和生产纲领灵活选择。
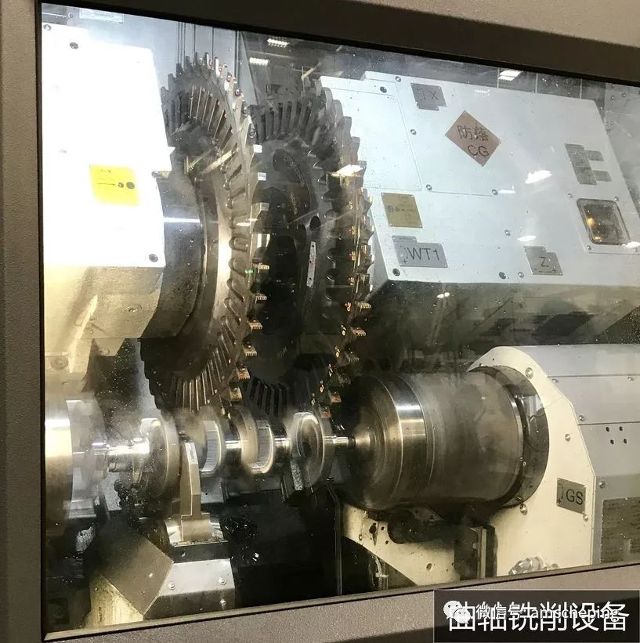
- 热处理安排:对于需淬火的零件,精加工应安排在热处理之后,以消除热处理变形对精度的影响。例如,齿轮加工通常遵循“粗车—调质—半精车—滚齿—淬火—磨齿”的路线。
- 逐步提高精度:遵循“粗—半精—精—光整”的递进原则,逐步减小切削余量和切削力,释放残余应力,稳定获得高精度。
四、典型零件工艺选择示例
以一根精度要求为IT6、Ra0.8μm的传动轴为例:
- 若批量较小且材料为45钢调质状态,可采用“粗车→半精车→精车→磨削”工艺,磨削成本虽高但能稳定达到精度。
- 若为大批量生产且允许以车代磨,可选用高精度数控车床配合CBN刀具进行硬车削(精车),实现IT6、Ra0.4~0.8μm,显著缩短工艺链。
另一例:箱体零件上的轴承孔,直径公差0.02mm,位置度0.03mm。宜采用加工中心一次装夹完成铣面、钻孔、镗孔,避免多次装夹带来的位置误差。镗孔工序经济精度可达IT6~IT7,完全满足要求。
五、常见精度问题与对策
实践中,即便工艺选择合理,仍可能因细节疏忽导致精度不达标。常见问题及对策包括:
- 薄壁零件变形:采用浮动夹紧或专用夹具均匀施力,减小夹紧变形;必要时增加去应力工序。
- 细长轴车削弯曲:使用中心架或跟刀架,采用反向进给车削法,减小径向切削力。
- 孔加工位置偏斜:先钻中心孔或采用刚性好的钻头,配合钻模引导;深孔加工采用枪钻或BTA系统。
- 表面粗糙度不达标:检查刀具磨损、切削参数(避开积屑瘤区)、冷却润滑是否充分。
六、
机加工精度的保证是一个系统工程,从毛坯选择、工艺路线制定到每道工序的切削参数确定,均需基于精度要求进行科学决策。机械零部件加工的工艺选择没有唯一答案,工程实践中应在满足精度前提下,追求质量、效率与成本的最优平衡。随着数控技术、刀具材料的发展,以车代磨、以铣代磨等新工艺正在不断拓宽传统精度极限,为机械制造提供更多高效解决方案。
如若转载,请注明出处:http://www.xinmaojd.com/product/2.html
更新时间:2026-11-01 03:00:11