数控车削加工汽车零件 操作员的核心技能与高效实践指南
一、数控车削在汽车零件加工中的关键地位
汽车工业对零部件的精度、一致性和生产效率要求极高。数控车削机凭借高自动化程度、稳定的加工精度和灵活的编程能力,成为加工发动机轴类、制动盘、转向节、传动齿轮坯等关键汽车零件的核心装备。作为一名数控车削机操作员,不仅需要掌握机床操作,更要理解汽车零件的工艺特性,才能实现高质量、高效率的加工。
二、汽车零件数控车削的典型加工对象与工艺要求
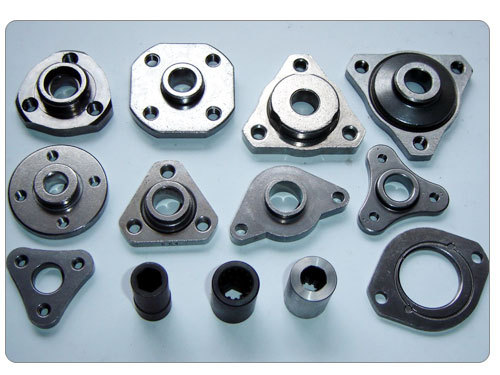
汽车零件种类繁多,数控车削主要承担回转体类零件的加工,常见包括:
- 发动机零件:曲轴主轴颈、凸轮轴轴颈、活塞销孔等。
- 传动系统零件:变速箱输入/输出轴、齿轮坯、同步器环等。
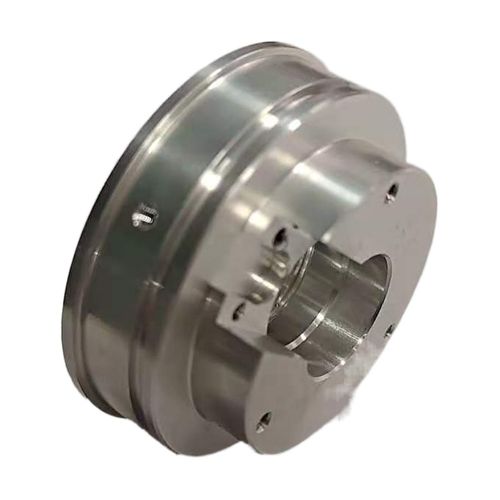
- 底盘与制动零件:制动盘、轮毂、转向节轴颈等。
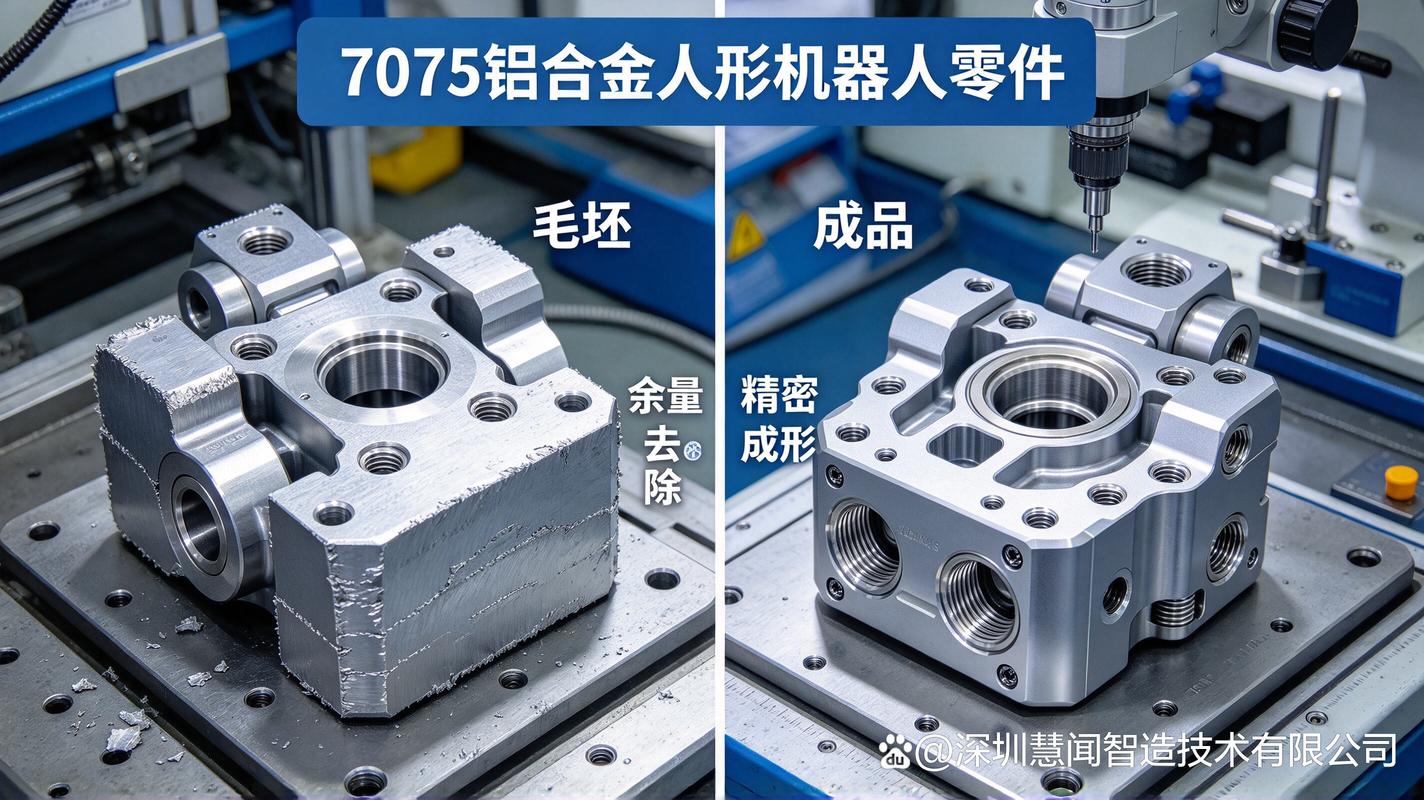
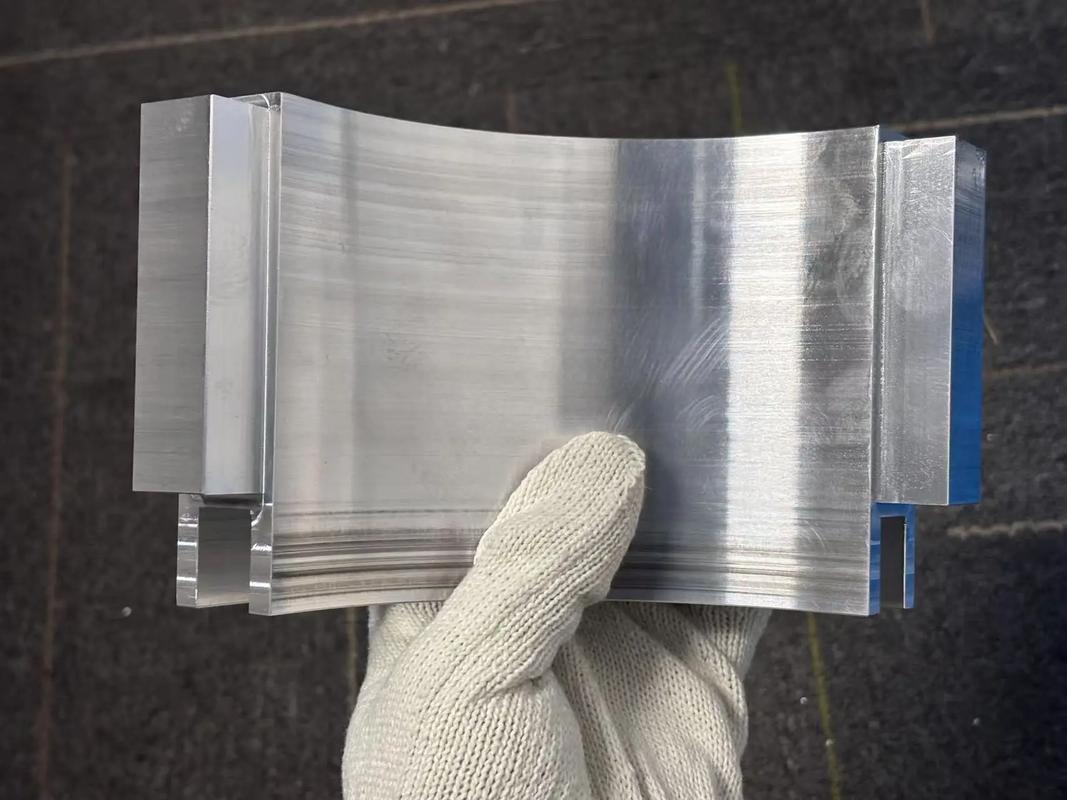
这些零件的共同工艺要求是:尺寸精度高(常达IT6~IT7级)、表面粗糙度低(Ra0.8~Ra1.6μm)、批次一致性严格,且材料多为钢、铸铁、铝合金,部分需热处理后精加工。操作员必须根据零件材质、结构和技术要求,合理选择刀具、切削参数与装夹方式。
三、操作员的核心技能体系
1. 工艺识图与编程能力
操作员需能读懂汽车零件图纸,理解尺寸公差、形位公差和表面技术要求。熟练使用G代码编制加工程序,能针对零件特征(如倒角、圆弧、螺纹、槽)设计合理的刀具路径。对于批量生产,应能优化程序减少空行程,提高加工节拍。
2. 刀具管理与切削参数选择
汽车零件材料多样,刀具选择直接影响加工质量与成本。操作员应熟悉:
- 外圆车刀、端面刀、切槽刀、螺纹刀及内孔镗刀的选用原则;
- 涂层硬质合金、金属陶瓷、CBN等刀片牌号与汽车材料(如铸铁、锻钢、铝合金)的匹配;
- 根据工件材料与刀具涂层确定切削速度、进给量和切削深度,在保证表面质量的前提下追求效率。
3. 工件装夹与夹具应用
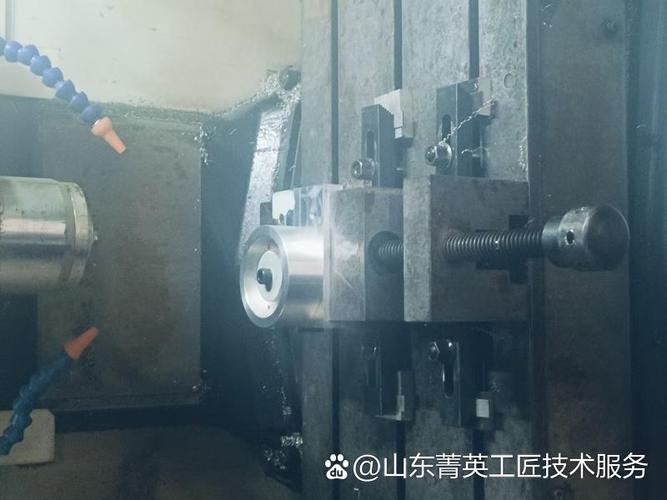
汽车零件批量大,装夹效率与定位精度至关重要。常使用三爪卡盘、液压卡盘、弹簧夹头及专用心轴夹具。操作员需注意:
- 薄壁零件(如制动盘)采用软爪或加大接触面积防止变形;
- 长轴类零件使用尾座顶尖或中心架提高刚性;
- 精加工前复查装夹重复定位精度(≤0.01mm)。
4. 机床调试与首件检验
操作员应能独立完成对刀、参数设定和程序试运行。首件加工后,使用千分尺、内径量表、粗糙度仪等量具检测关键尺寸,确认合格后方可批量生产。应掌握刀补修正和程序微调方法,确保批次稳定性。
5. 设备维护与故障处理
日常点检(润滑、气压、冷却液)、铁屑清理和主轴预热是保证加工精度的基础。操作员需能识别常见报警(如刀具磨损、超程、伺服过载),并配合维修人员快速排除故障,减少停机时间。
四、高效加工的操作实践要诀
1. 粗精加工分开,合理分配余量
汽车零件常采用“粗车—半精车—精车”工艺路线。粗加工去除大部分余量(切削深度2~4mm,进给0.2~0.3mm/r),精加工采用小切深(0.1~0.3mm)、高转速(如铝合金可达2000~3000r/min)保证表面质量。
2. 充分利用机夹刀具与快换系统
采用机夹可转位刀片减少换刀磨刀时间;使用快换刀塔或动力刀塔实现多工序集中,减少二次装夹误差。对于汽车零件的大批量生产,可配置棒料送料机或机器人上下料,提升自动化水平。
3. 监控刀具寿命与加工稳定性
汽车零件批量大,刀具磨损对尺寸影响显著。操作员应记录刀具寿命,按加工件数或切削时间定期更换刀片,并观察切屑形态与声音变化,及时发现刀具破损或颤振。
4. 控制热变形与残余应力
铝合金汽车零件易受切削热影响产生尺寸漂移。操作员应采用充分冷却、合理切削液浓度,并在精加工前让工件冷却至室温。对精度要求高的零件,可安排时效处理后再精车。
五、质量与安全控制要点
在汽车零件批量生产中,操作员应严格执行:
- 首件必检:核对关键尺寸和外观,填写检验记录;
- 巡检制度化:每加工30~50件抽检关键尺寸,利用SPC控制图监控尺寸波动;
- 安全规范:卡盘扳手使用后立即取下;机床运行时禁止打开防护门;铁屑用钩子清除,不用手直接接触;穿戴好防护眼镜与工作服。
六、
数控车削机操作员是汽车零件制造链中的关键执行者。从读懂图纸、选刀编程,到装夹调试、首件检验与过程监控,每一环节都直接影响零件的加工质量与生产效率。只有将工艺知识、操作技能和质量意识融会贯通,才能在高节奏的汽车零部件生产中稳定输出高精度产品,助力企业降本增效、赢得市场。
如若转载,请注明出处:http://www.xinmaojd.com/product/16.html
更新时间:2026-11-01 09:58:17