航空级铝合金CNC加工 长三角高端装备零部件的防变形工艺实践
引言
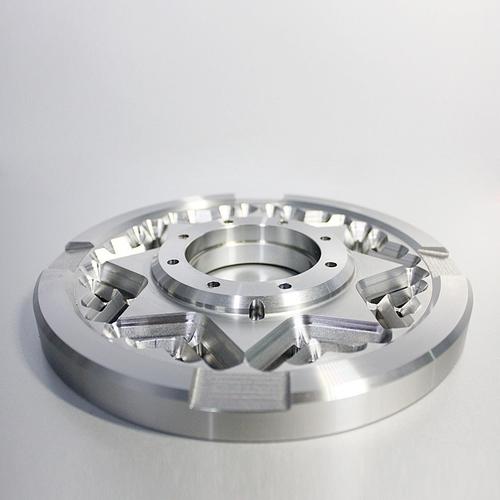
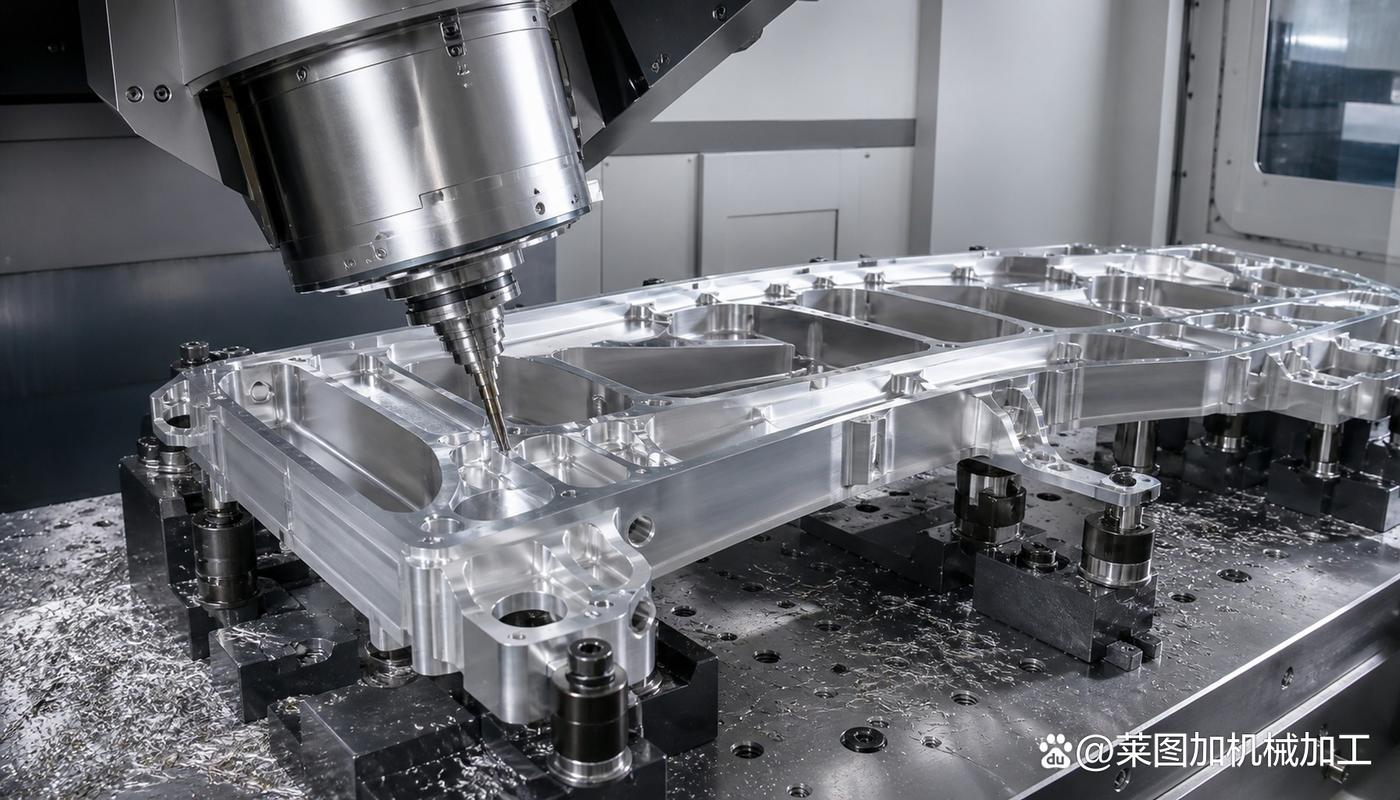
长三角地区作为中国高端装备制造业的核心集聚区,对航空级铝合金零部件的加工精度与稳定性提出了严苛要求。航空级铝合金(如7075、6061等)因其比强度高、耐腐蚀性好,被广泛应用于飞机结构件、卫星支架及高端自动化装备中。此类材料在CNC加工中极易因切削力、残余应力和热变形引发零件翘曲、尺寸超差等问题。本文结合长三角地区精密加工企业的工艺实践,系统探讨航空级铝合金CNC加工中的防变形策略,为高端装备零部件制造提供可落地的技术参考。
一、航空级铝合金加工变形的成因分析
1.1 材料特性与残余应力
航空级铝合金厚板在轧制或锻造过程中会引入内部残余应力。当CNC铣削去除大量材料时,应力平衡被打破,零件向刚性较弱的方向弯曲。7075-T651板材的残余应力通常呈“外压内拉”分布,加工后薄壁区域易出现翘曲。
1.2 切削力与装夹变形
铝合金弹性模量约为70GPa,仅为钢的1/3。在强力铣削或钻孔时,切削力易导致薄壁零件让刀,使实际切除量与理论值出现偏差。虎钳或压板装夹的夹紧力在加工后释放,也会引起弹性恢复变形。
1.3 热变形效应
铝合金线膨胀系数约23.6×10⁻⁶/℃,加工区温度升高50℃时,100mm长度上的热伸长可达0.12mm。长三角地区夏季车间温度波动较大,冷却液温度控制不当将进一步加剧尺寸漂移。
二、防变形工艺实践的关键路径
2.1 应力释放与毛坯预处理
针对残余应力问题,长三角地区企业普遍采用“粗加工—时效—精加工”三段式流程。粗加工单边留余量2~3mm后,将零件置于恒温时效炉中加热至150~180℃,保温4~6小时,随炉冷却以释放切削应力和材料内应力。部分企业引入振动时效辅助,可将残余应力降低30%~50%。
2.2 分步切削与对称去料策略
对于薄壁框类零件,采用“分层环切+对称去料”的路径规划:每层切削深度控制在0.5~1.5mm,走刀方向沿零件几何对称轴交替进行,避免局部刚性缺失导致应力失衡。以某卫星支架加工为例,通过对称去除四个象限的余量,平面度从0.15mm提升至0.05mm以内。
2.3 柔性装夹与低应力夹持
替代传统虎钳硬夹紧,采用真空吸盘+可调辅助支撑的组合装夹方案。真空吸盘提供均匀面接触夹紧力,辅助支撑在加工部位附近动态调整位置,减少悬空区域让刀。对于长条形零件,使用石膏或低熔点合金填充非加工区,固化后形成临时刚性体,加工完成后再熔化去除。
2.4 高速切削与热管理
采用高转速、小切深、快进给的工艺参数(如主轴转速12000~18000r/min,每齿进给0.02~0.05mm),使切削热主要被切屑带走,减少传入工件的热量。通过高压内冷(冷却液压力≥7MPa)直接冲洗切削区,并配合车间恒温控制(20±2℃)与机床热补偿功能,将热变形控制在0.02mm/100mm以内。
2.5 在线检测与补偿加工
在机床上集成测头,每完成一个工序阶段进行在机测量,获取关键尺寸偏差后通过CAM软件反向补偿刀路。对关键配合面(如安装孔位),预留0.02~0.05mm精加工余量,待测量反馈后执行最后一刀微量切削,确保最终精度达到IT7级。
三、应用案例与效果分析
长三角某航空零部件供应商承接了无人机机翼肋板(材料7075-T7451,壁厚1.2mm)的批量加工任务。原工艺单件变形量达0.3mm,废品率超过20%。实施上述防变形方案后:粗加工余量2.5mm,150℃×4h时效;精加工采用对称环切,每层切深0.8mm,真空吸盘+辅助支撑装夹;高压冷却配合27℃恒温车间。最终测量显示,肋板平面度≤0.06mm,孔距公差±0.02mm,废品率降至2%以下,单件加工时间较传统工艺缩短18%。
四、结论与展望
航空级铝合金CNC加工的防变形是一项系统工程,需从毛坯应力释放、切削路径规划、柔性装夹、热管理和在线补偿等多维度协同控制。长三角高端装备制造企业的实践证明,将残余应力调控前置、采用对称去料策略与低应力夹持方式,结合在线测量闭环反馈,可有效抑制薄壁零件变形,满足航空零部件的严苛精度要求。随着数字孪生与自适应加工技术成熟,基于实时变形预测的动态工艺优化将成为进一步提升良率的关键方向。
如若转载,请注明出处:http://www.xinmaojd.com/product/1.html
更新时间:2026-11-01 10:51:23